客户案例
CASES
截齿厂家解析:杂砂岩 + 煤矸石混合地层,采煤机截齿损耗大怎么破?
井下掘进作业中,杂砂岩与煤矸石交织的复合地层是各大矿井普遍面临的施工痛点。该类地层岩层硬度稳定处于F8-F13高硬度区间,岩体石英含量高,具备极强的磨蚀性与冲击性,工况复杂度远高于纯煤层掘进。恶劣的地层环境导致采煤机截齿超高负荷,单班组多次停机换齿成为常态,不仅大幅增加配件消耗成本,还严重压缩有效作业时长,直接制约巷道掘进效率提升,是矿山掘进提质增效的核心瓶颈之一。
一、高硬杂岩地层截齿高频失效核心诱因
相较于纯煤层作业,煤矸石、高石英杂砂岩复合地层对截齿的力学负荷呈倍数增长,工况冲击载荷可达纯煤作业的3-4倍。普通标准截齿的耐磨性能、抗冲击韧性储备无法适配该类极端工况,造成短期失效。需要结合现场实操调研来看,采煤机截齿过快损耗可能不是单一配件质量问题,而是配件适配性、设备工况、操作工艺、设备运维多重因素叠加导致的综合性故障。
1. 设备结构故障:采煤机截齿卡滞引发连锁磨损损伤
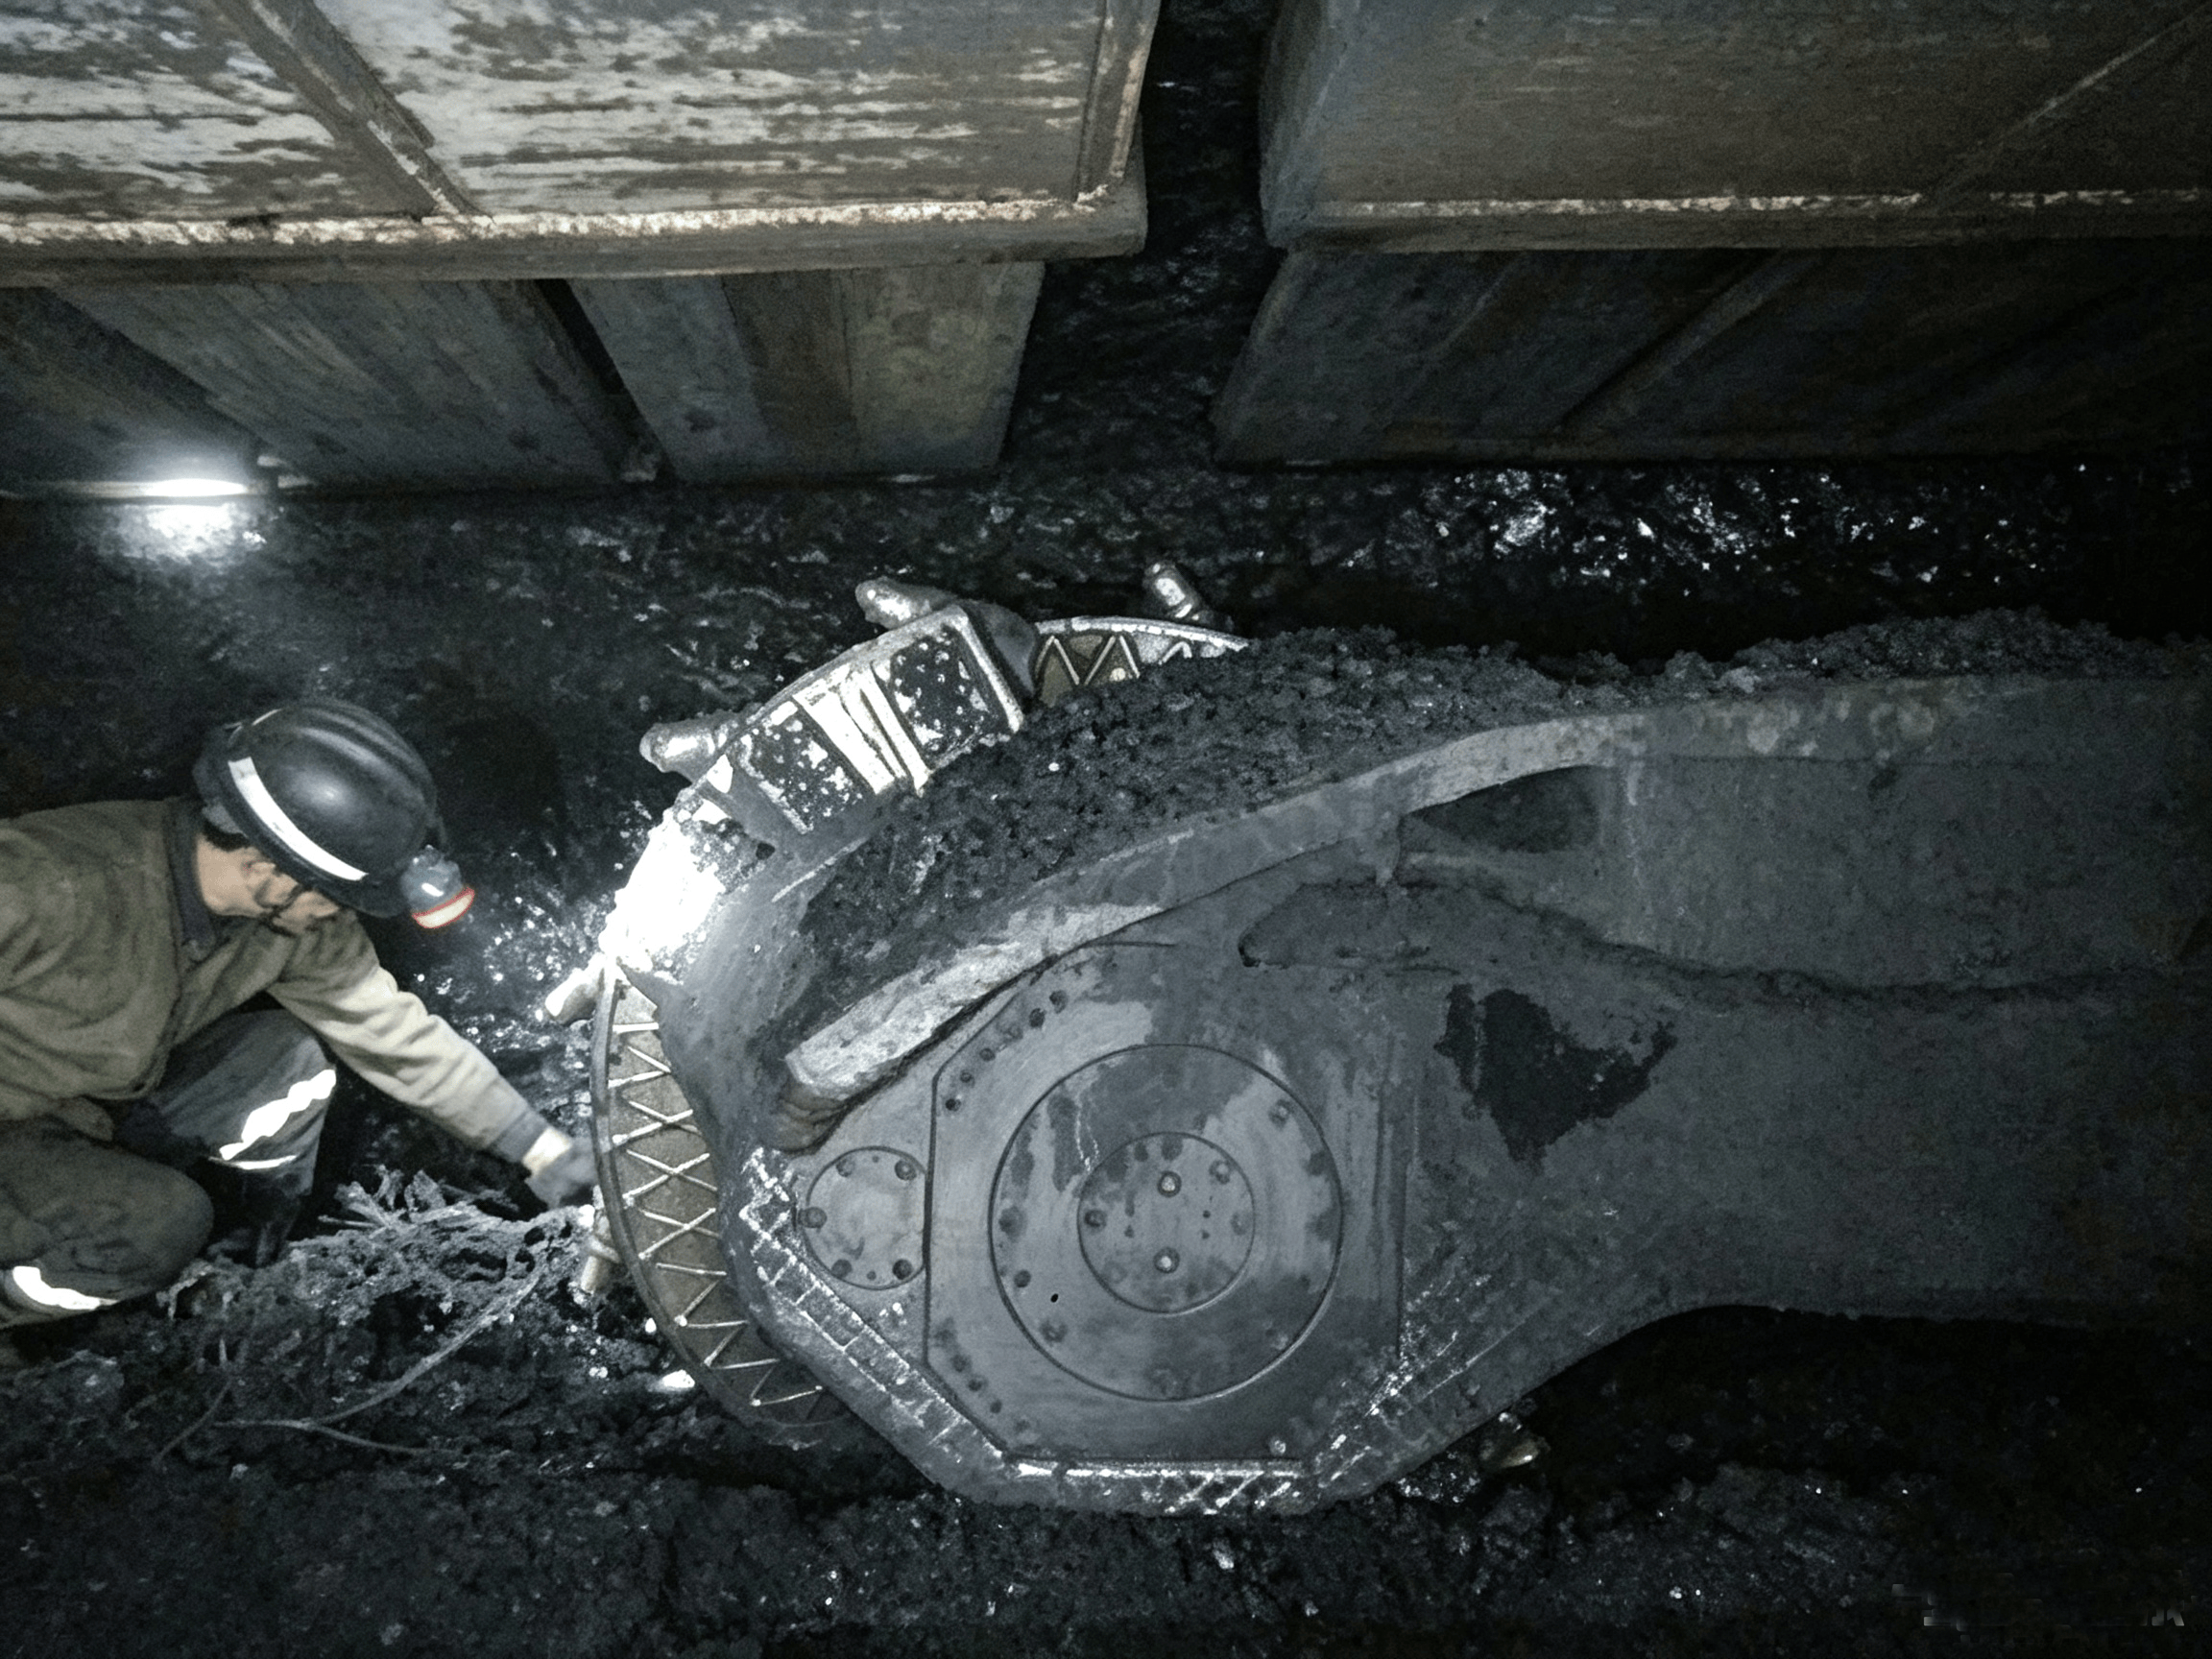
截齿的正常自转是保障掘进作业的核心关键。正常情况下,截齿可在齿座内灵活转动,实现均匀自锐效果,将掘进冲击载荷、磨蚀应力均匀分散,规避局部集中受力。一旦截齿在齿座内出现卡滞、无法自转,会直接引发单侧偏磨问题,齿体快速形成铲形失效形态。若故障未及时处理,偏磨的截齿会持续磨损齿座,造成齿座变形、间隙超标,形成“截齿磨损—齿座损坏—批量截齿失效”的恶性循环,大幅提升设备运维成本。
2. 设备运维缺失:齿座变形导致批量失效
现场作业中可通过故障规律快速排查设备隐患:若掘进工作面同一位置、同一排截齿连续集中失效,且作业时机身振动、抖动异常,核心诱因多为齿座变形、磨损、间隙偏移。齿座作为截齿的承载基座,精度偏差会彻底改变截齿受力角度,使其长期处于超负荷、偏载作业状态,引发批量非正常失效。
3. 操作工艺不当:超承载作业加剧配件损耗
操作人员的掘进作业习惯直接影响截齿使用寿命。在高硬度杂砂岩、煤矸石夹层地层中,盲目加大进给量、强行硬割硬岩夹层、截割节奏不合理等操作,会让截齿瞬间受力远超设计承载极限,造成合金崩裂、齿体弯折、断柄等突发性故障,大幅缩短截齿服役周期。
4. 截齿本身缺陷:工艺与材质适配性不足
普通截齿针对纯煤层工况设计,材质韧性、表层耐磨工艺、钎焊工艺标准较低。面对高磨蚀、高冲击的复合硬岩地层,极易出现齿体韧性不足、耐磨层快速损耗等问题,最终引发掉合金、断柄、整体磨损失效等故障。
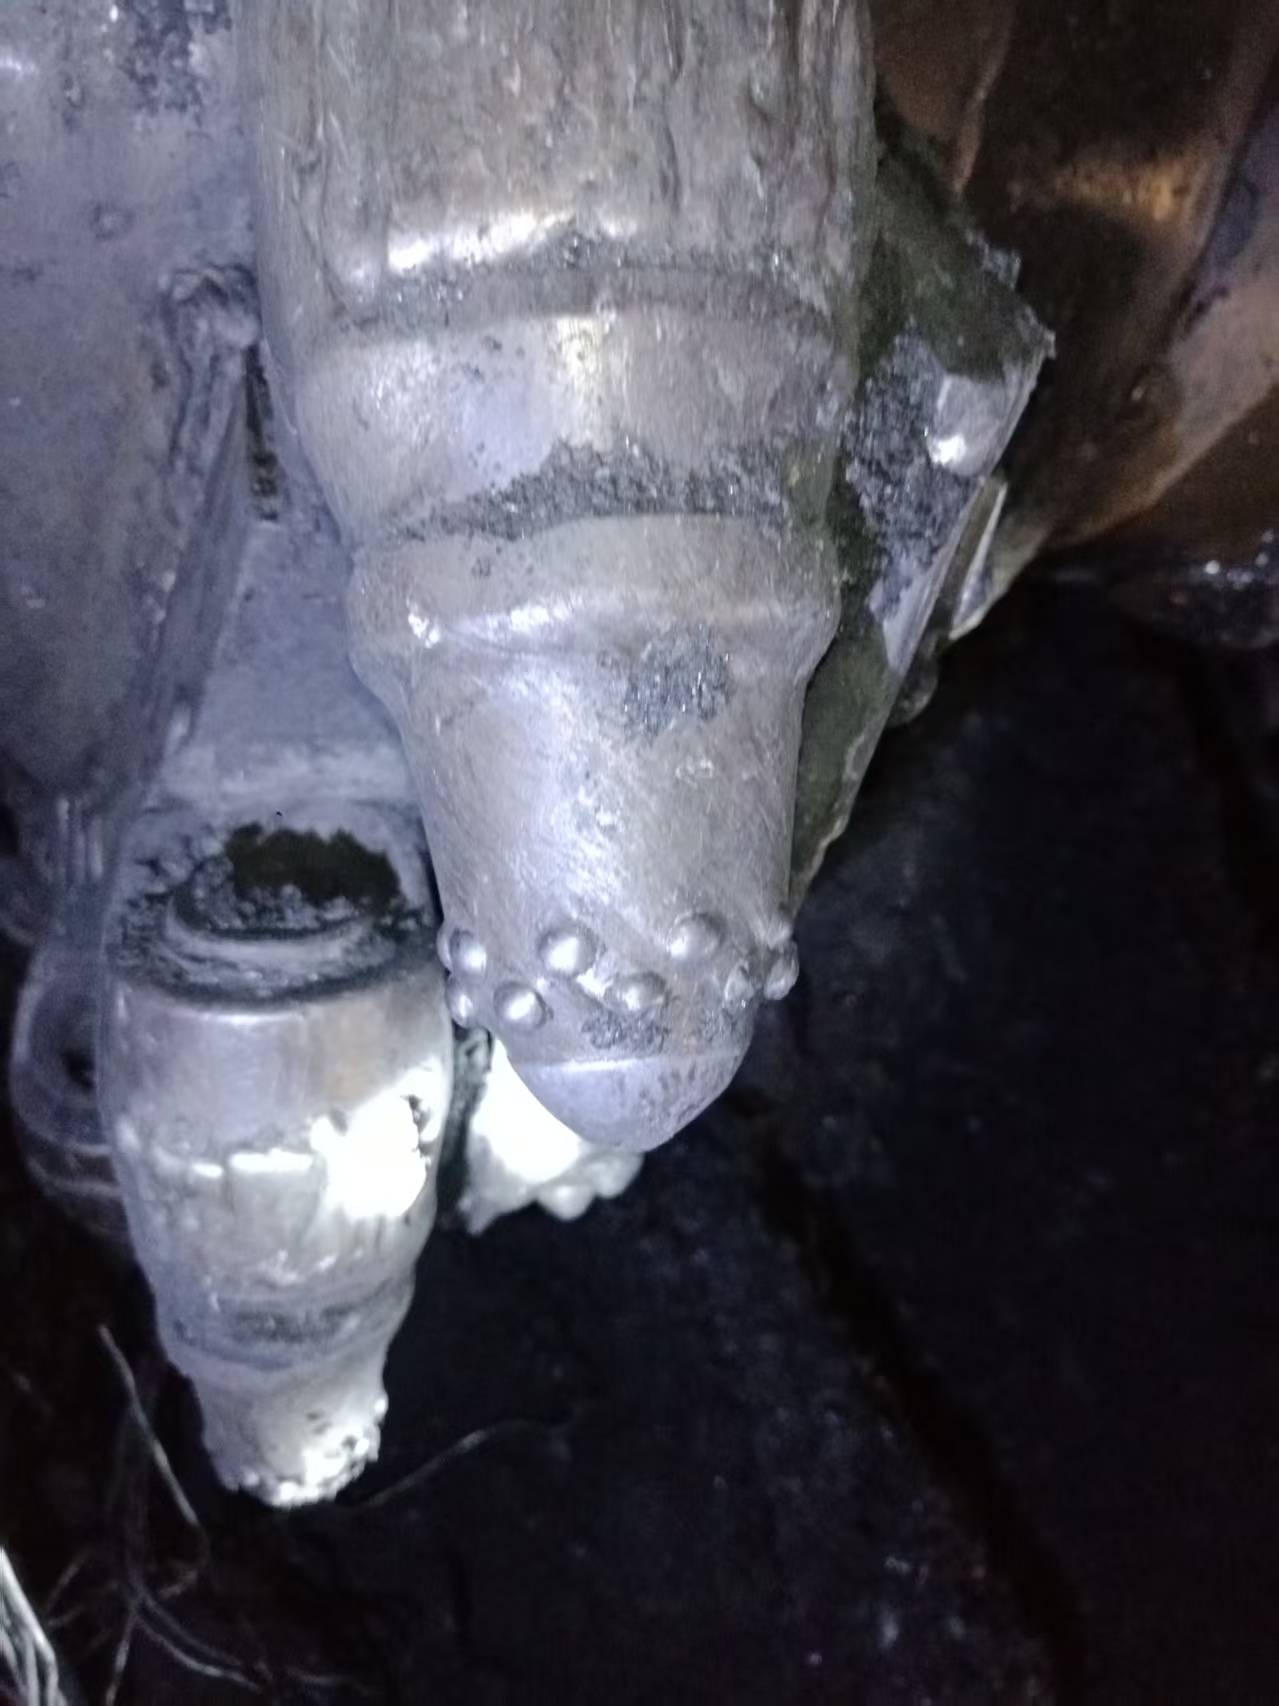
二、现场优化改造实战案例
四川某矿区主掘进巷道普遍存在杂砂岩、煤矸石交替夹层地层,岩层硬度高、磨蚀性强。项目前期采用常规标准截齿施工,配件适配性严重不足,单班组需多次停机更换截齿,单支截齿有效作业时长极短,频繁的设备停机、配件更换导致掘进进度滞后,生产成本居高不下。
为彻底解决该难题,矿区技术团队结合现场岩性参数、设备工况、作业流程进行全方位研判,制定了配件升级+设备校准+工艺优化的一体化改造方案。
配件端,替换原有普通截齿,换装都尔伯特专为高矸石、高石英硬岩工况研发的强化型U95采煤机截齿,该款截齿针对性提升了合金配比、耐磨性及钎焊稳定性,适配高冲击、高磨蚀的极端掘进工况。
设备运维端,全面排查校正全部齿座间隙,修复变形、磨损齿座,保障所有截齿可在齿座内灵活自转,彻底解决卡滞偏磨问题,杜绝设备连锁故障。
操作工艺端,根据巷道实时岩性变化动态调整掘进进给量、截割速度,杜绝强行硬掘、超负荷作业,让设备与配件始终处于合理工况区间。
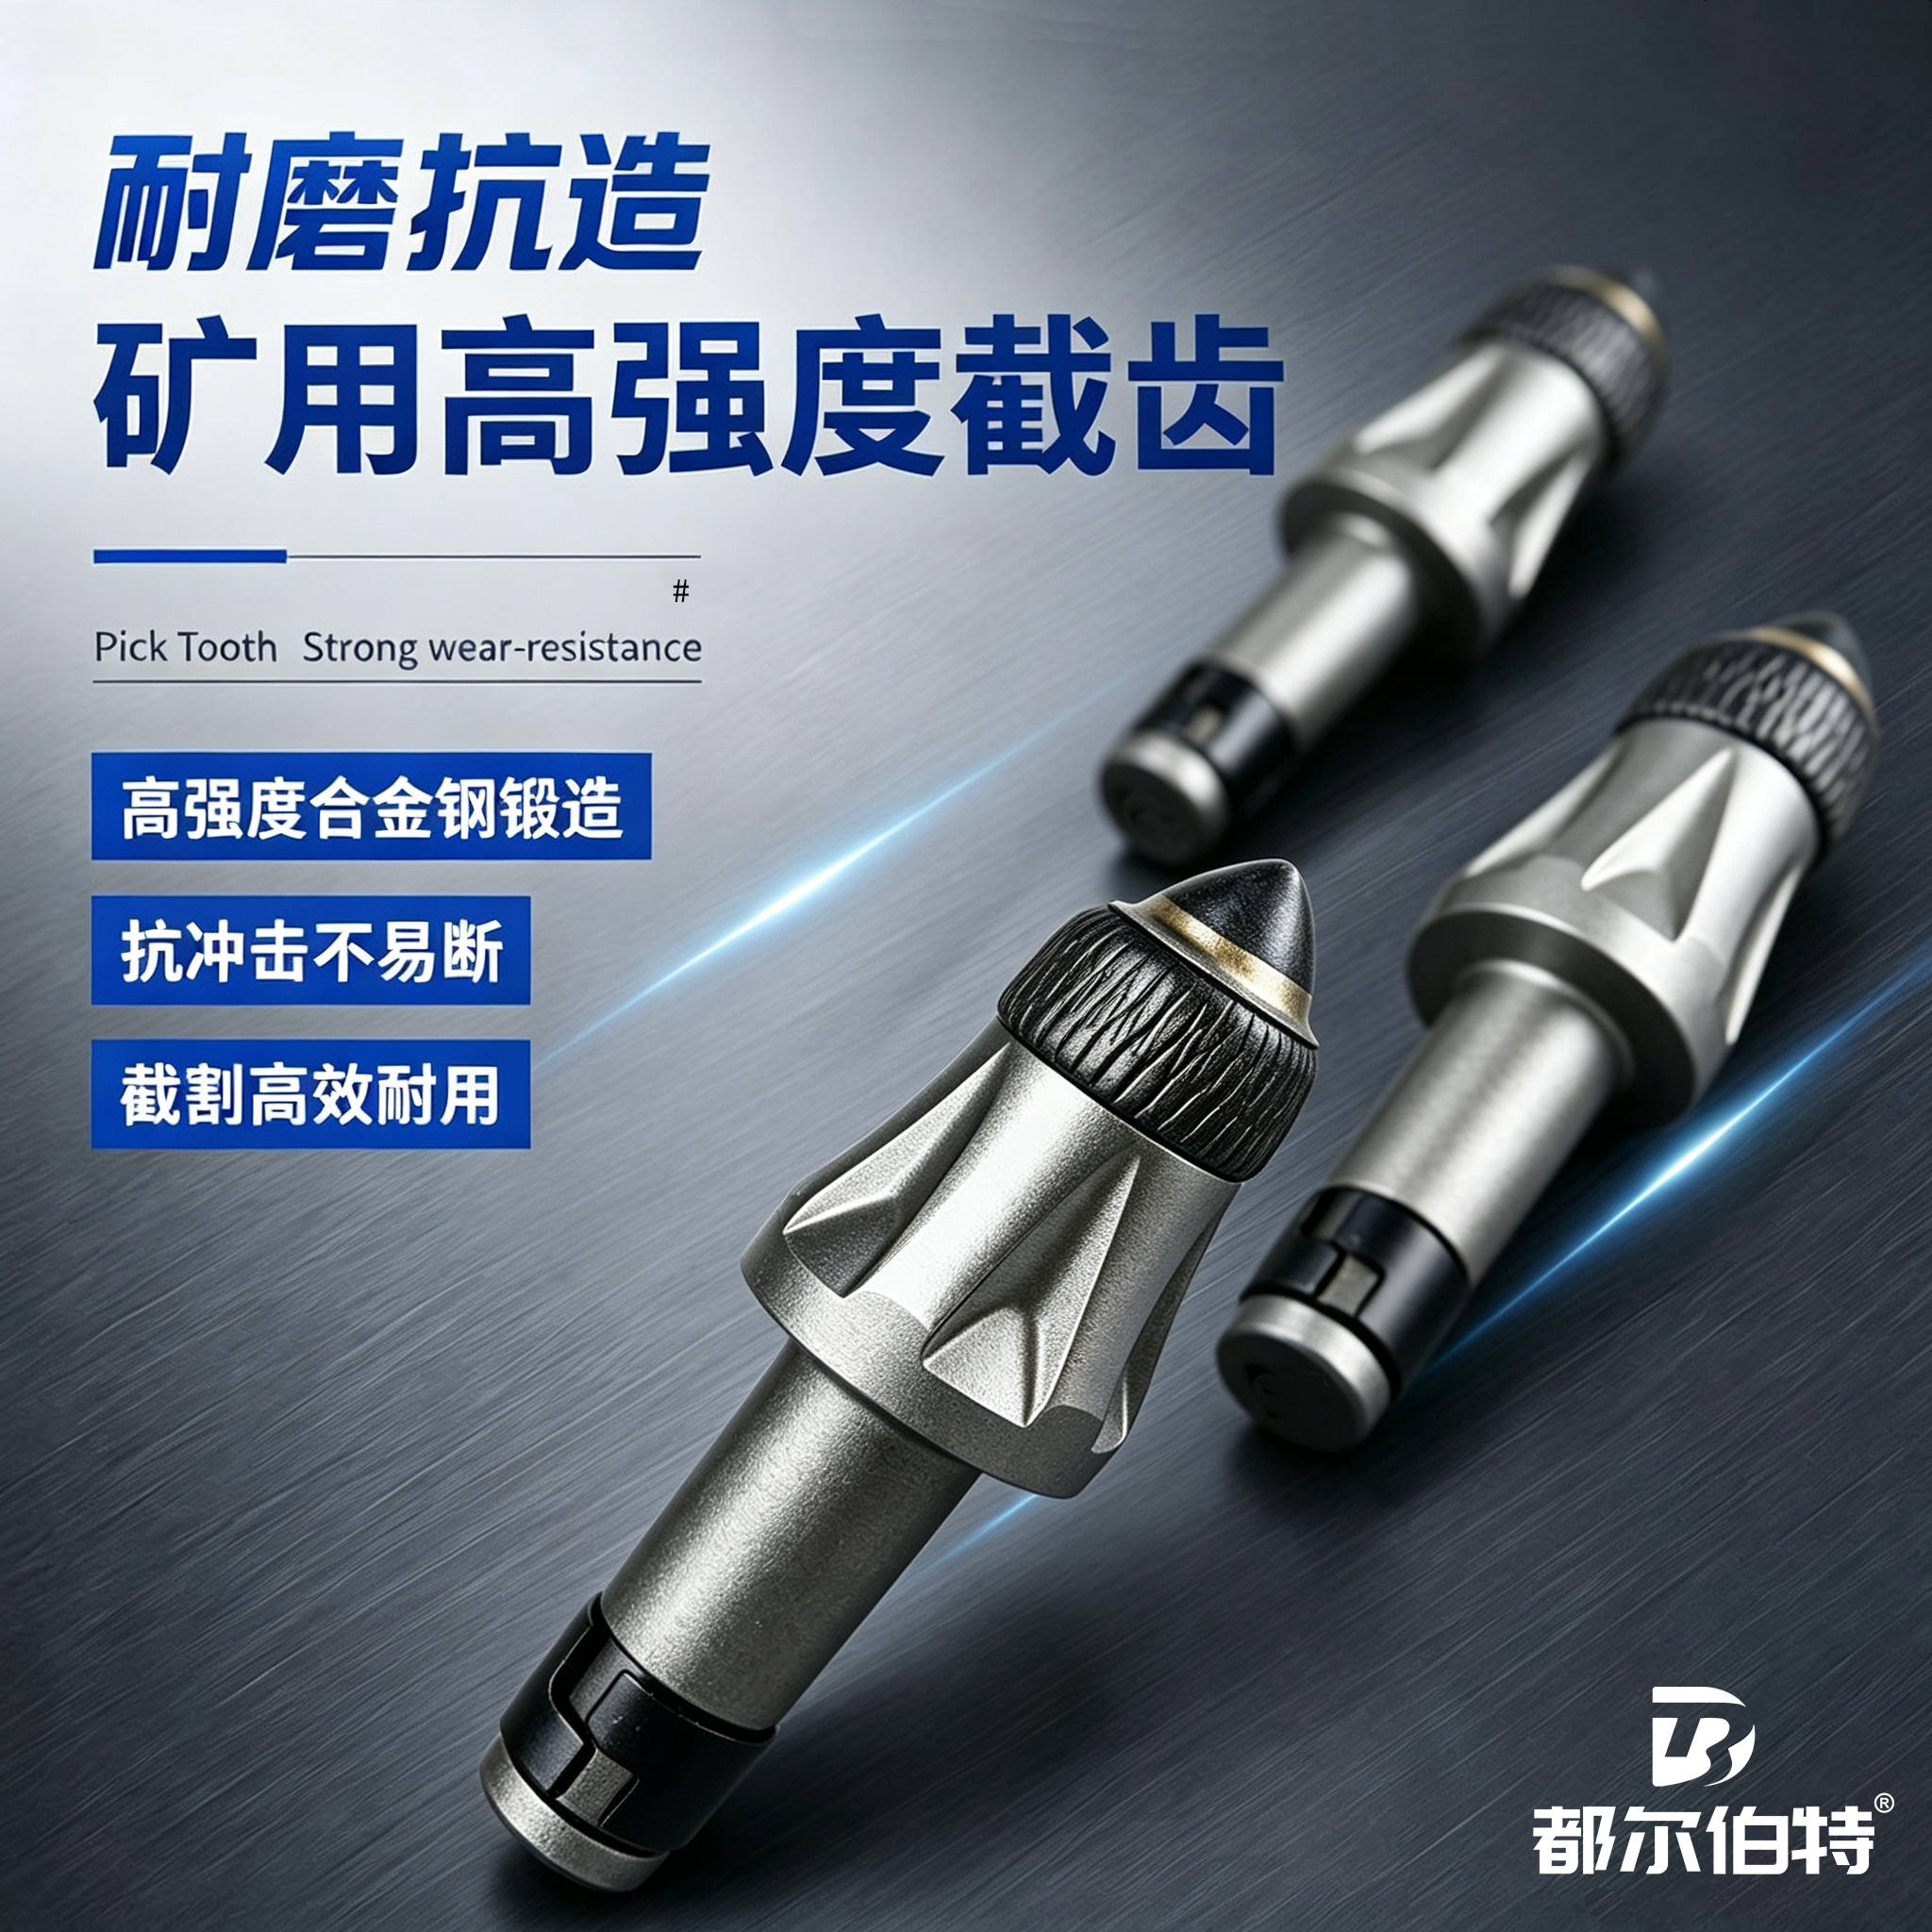 U95采煤机截齿
三、改造成效与行业应用启示
1. 现场实战成效显著
经过井下长期试运行与参数优化,整套改造方案落地效果突出。改造后单支强化型截齿有效工作时长提升至12-16小时,相较于普通U95采煤机截齿实现数倍提升;班组停机换齿频次大幅下降,设备有效作业时间充分释放,月度截齿整体耗材消耗显著降低,巷道掘进效率稳步提升,同时减少了设备故障检修时长,有效降低了人工运维与配件成本。
2. 复杂地层掘进核心优化启示
本次现场改造实践,为同类复合硬岩地层掘进施工提供了重要的实操经验。矿山掘进生产需摒弃“一套截齿通用全工况”的传统粗放式管理模式,坚持因地适配、动态优化、系统管控的精细化生产理念。
针对矸石、石英杂砂岩等高磨蚀、高硬度复杂地层,需优先选用兼顾超高抗冲击性与耐磨性的专用强化U95采煤机截齿,从配件源头适配极端工况;同时建立常态化齿座检修、间隙校准机制,从设备层面规避连锁磨损故障;结合巷道岩性动态调整掘进作业参数,规范操作工艺。通过“配件适配+设备运维+工艺优化”三维管控模式,可从根本上解决硬岩地层截齿高频损耗问题,实现降本、提质、增效的多重生产目标。
U95截齿,硬岩截齿,截齿厂家
上一页
上一页